 Svenska Elektrod
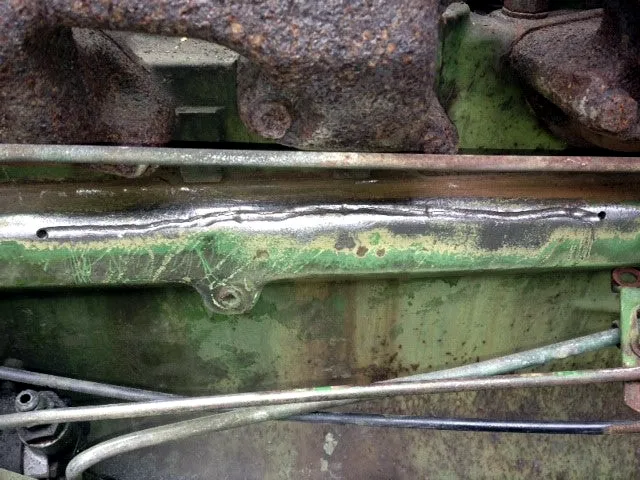
Hur reparationssvetsar man gjutjärn?
Att lyckas med en svetsreparation i gjutjärn handlar i hög grad om att minimera tre saker under svetsningen.
1. Svetsegenspänningar
Gjutjärn är relativt sprött och har svårt att ta upp de termiska spänningar som uppstår vid svetsning. Materialet i och runt fogen måste kunna ta hand om spänningarna för att undvika sprickor.
Tips: Hamra strängen lätt direkt efter svetsning (pening) och välj ett nickelbaserat tillsatsmaterial som är okänsligt för kolupptag från grundmaterialet. Det ger ett segt svetsgods med låg sträckgräns som tar upp så mycket som möjligt av spänningarna.
2. Värmepåverkan
Den snabba uppvärmningen och avsvalningen gör den värmepåverkade zonen hård, spröd och sprickbenägen – vilket också försvårar bearbetning efter svetsning. Hårdheten styrs av avsvalningshastigheten och zonens bredd av värmetillförseln.
Tips: Planera strängföljden, svetsa korta strängar utan pendling och använd låg ström. Fallande vertikal svetsning har visat sig ge låg värmepåverkan.
3. Spänningskoncentrationer
I detaljer med komplicerad form – snäva vinklar och övergångar mellan tunt och tjockt gods – kan områden en bit från svetsen behöva förvärmas, så att de genomgår ett liknande termiskt förlopp som fogen. Det kallas ibland indirekt förvärmning.
Varm- eller kallsvetsning?
- Varmsvetsning: Hela arbetsstycket värms till cirka 600 °C före svetsning och får sedan svalna långsamt, till exempel i ugn. Används för komplicerade detaljer där varken utvidgning eller krympning kan ske fritt. Tillsatsmaterialet är artlikt grundmaterialet.
- Kallsvetsning: Nickelbaserade elektroder (över 50 % nickel) löser höga kolhalter utan att svetsgodset blir hårt. Svetsa med lägsta möjliga ström, korta strängar (högst två gånger elektrodens diameter) och hamra efter varje sträng. Oftast den snabbaste och billigaste metoden.
Osäker på vilken elektrod som passar? Fråga oss eller besök någon av våra butiker.